EN
Pred porovnaním čísel v dolároch je užitočné pochopiť, prečo sa práškové lakovanie a tekuté lakovanie správajú tak odlišne na výrobnej úrovni. Práškové lakovanie aplikuje suché, elektrostaticky nabité častice na uzemnený kovový substrát, potom časť vytvrdí v peci, takže častice sa roztopia a pretekajú do súvislého filmu. Tradičné natieranie sa spolieha na tekutý nosič, či už na báze rozpúšťadla alebo vody, ktorý sa nastrieka, namáča alebo natrie na povrch a potom sa nechá odvetrať a vytvrdnúť pri teplote okolia alebo mierne zvýšenej teplote.
Tento jediný rozdiel, suchá verzus mokrá aplikácia, prechádza do takmer všetkých premenných nákladov a výkonu, o ktorých sa bude hovoriť ďalej v tomto článku. Prestrek z prášku možno často získať a znova použiť, zatiaľ čo prestriekanie kvapaliny sa zvyčajne stratí vo filtračných systémoch alebo vo výfukových plynoch. Vytvrdzovacie pece zvyšujú náklady na energiu pre práškové linky, ale eliminujú viacdenné okná na sušenie vzduchom, ktoré si mnohé tekuté nátery vyžadujú pred manipuláciou alebo odoslaním dielu.
Typický cyklus práškového lakovania sa presúva z prípravnej časti na časť, ktorú je možné odoslať, za jednu smenu, zatiaľ čo tekutá farba často pridáva samostatné fázy odvetrania a viachodinového alebo viacdňového vytvrdzovania predtým, ako sa môže časť presunúť.
Priame náklady na materiál na diel predstavujú iba jednu riadkovú položku v porovnaní úplných nákladov. Efektivita prenosu, rýchlosť prepracovania, pracovný čas na dávku a likvidácia odpadu – to všetko posúva skutočné číslo. Nižšie uvedená tabuľka sumarizuje, ako sa tieto dve metódy zvyčajne porovnávajú v rámci premenných, ktoré najviac ovplyvňujú konečný rozpočet obchodu.
| Nákladový faktor | Práškové lakovanie | Tradičná tekutá farba |
|---|---|---|
| Účinnosť prenosu | 60 až 70 percent, pričom prestriekanie je často regenerované | 30 až 50 percent, prestriekanie sa všeobecne stráca |
| Typická tvorba filmu na jeden prechod | 50 až 100 mikrónov dosiahnuteľných pri jednom prechode | Pre rovnakú stavbu je často potrebných niekoľko tenkých vrstiev |
| Práca na dávku | Spodná línia je nastavená, minimálne maskovanie mnohých častí | Vyššie, najmä pre viacvrstvové systémy s brúsnymi stupňami |
| Doba vytvrdzovania a schnutia | Minúty v rúre, pevný cyklus | Hodiny až dni v závislosti od zloženia a hrúbky |
| Nakladanie s nebezpečným odpadom | Minimálne, suché prestriekanie často nie je nebezpečné | Odpad na báze rozpúšťadiel si často vyžaduje špeciálnu likvidáciu |
| Investície do vybavenia | Rúra a kabína predstavujú vyššie počiatočné kapitálové náklady | Náklady na inštaláciu striekacej kabíny sú zvyčajne nižšie |
V prípade veľkoobjemových kovových dielov, ktoré opakovane prechádzajú tou istou linkou, sa vyššie počiatočné kapitálové náklady na práškový systém často vrátia v priebehu jedného až troch rokov prostredníctvom úspory materiálu a zníženia pracovnej sily. Pre nízkoobjemové alebo veľmi nepravidelné tvary, kde maskovanie dominuje pracovnej dobe, môže byť tekutá farba stále ekonomickejšou krátkodobou voľbou, pretože sa vyhne pevnému času cyklu pece, ktorý riadi prietok prášku.
Chemická odolnosť do značnej miery závisí od špecifickej zvolenej chémie živice, nielen od toho, či povlak začal ako prášok alebo kvapalina. To znamená, že vytvrdené práškové filmy vyrobené zo zosieťovaných živicových sietí vo všeobecnosti prekonávajú porovnateľné tekuté filmy rovnakej nominálnej hrúbky v odolnosti voči rozpúšťadlám, alkalickým čistiacim prostriedkom a slabým kyselinám, pretože proces vypaľovania vytvára hustejšiu, súvislejšiu molekulárnu sieť.
| Typ expozície | Typický výkon prášku | Typický výkon tekutej farby |
|---|---|---|
| Odolnosť voči utieraniu rozpúšťadlami | Vysoké, minimálne zmäkčenie pri krátkom vystavení | Mierne, v závislosti od živice a plánu vytvrdzovania |
| Soľný sprej a korózia | Vysoká pri správnej predbežnej úprave | Stredná až vysoká, líši sa podľa systému základného náteru |
| Odolnosť voči UV žiareniu a vonkajšiemu vyblednutiu | Dobré až vynikajúce pre formulácie určené pre vonkajšie použitie | Dobré, aj keď môžu byť potrebné číre vrstvy vrchného náteru |
| Odolnosť proti nárazu a oderu | Vysoká vďaka hrubšiemu a tvrdšiemu vytváraniu filmu | Stredné, tenšie filmy náchylnejšie na odštiepenie |
Povrchová úprava je chemicky odolná len tak, ako jej najslabšia vrstva. Ani prémiový vrchný náter nedokáže kompenzovať nedostatočnú prípravu povrchu pod ním.
To je dôvod, prečo sú kroky predúpravy, ako je odmasťovanie, fosfátovanie alebo konverzia chrómu, rovnako dôležité ako samotná chémia náteru. Dobre pripravený substrát so stredne výkonným náterom často vydrží zle pripravený substrát s prvotriednou povrchovou úpravou.
Počiatočná cena aplikácie hovorí len časť príbehu. Manažéri zariadení a produktoví inžinieri čoraz viac hodnotia povrchové úpravy na základe životného cyklu, pričom zohľadňujú frekvenciu opravy, intervaly prelakovania a prestoje spojené s údržbou.
Náklady na údržbu nie sú len o tom, ako často si povrch vyžaduje pozornosť, ale aj o tom, aká rušivá táto pozornosť je. Opätovné natieranie štruktúry potiahnutej kvapalinou v teréne často znamená maskovanie, viac vrstiev a predĺžené vytvrdzovacie okná, ktoré môžu vyradiť zariadenie z prevádzky na niekoľko dní. Opravy práškového náteru sú naproti tomu často obmedzené na malé lokalizované oblasti pomocou kompatibilných tekutých opravných formulácií, čo znižuje prestoje, aj keď bol pôvodný náter samotný aplikovaný ako prášok.
Environmentálna výkonnosť je jedným z merateľnejších rozdielov medzi týmito dvoma prístupmi. Práškové nátery sa zvyčajne nanášajú bez nosičov rozpúšťadiel, čo znamená, že emisie prchavých organických zlúčenín počas aplikácie sú takmer nulové pre väčšinu štandardných prípravkov. Tradičné tekuté farby na báze rozpúšťadiel naopak pri vyparovaní nosiča uvoľňujú prchavé organické zlúčeniny, čo si vyžaduje zachytávacie systémy alebo reguláciu emisií v mnohých zariadeniach, aby splnili regulačné limity.
| Environmentálny faktor | Práškové lakovanie | Tradičná tekutá farba |
|---|---|---|
| Emisie prchavých organických zlúčenín | Minimálne až žiadne v štandardných formuláciách | Prítomný v systémoch na báze rozpúšťadiel, nižší v systémoch na báze vody |
| Obnova prestriekania | Často sa regeneruje a znovu používa v kabíne | Vo všeobecnosti nie je možné získať po atomizácii |
| Nebezpečný potenciál znečisťovania ovzdušia | Nízka | Variabilné, závisí od systému rozpúšťadiel |
| Odpad z obalov a prepravy | Veľkoobjemové krabice, žiadne nádoby s rozpúšťadlom na likvidáciu | Plechovky, riedidlá a handry vytvárajú ďalšie toky odpadu |
Kvapalné formulácie na báze vody v posledných rokoch značne zmenšili túto medzeru a zariadenia, ktoré zvažujú náklady na dodržiavanie environmentálnych požiadaviek, by mali skôr hodnotiť súčasné miestne emisné predpisy, než sa spoliehať na všeobecné predpoklady odvetvia, pretože povolené prahové hodnoty VOC sa líšia podľa regiónu a veľkosti zariadenia.
Keď sa obchod rozhodne, že práškové lakovanie vyhovuje jeho cieľom v oblasti nákladov a výkonu, ďalším rozhodnutím je, ktorú chémiu živice špecifikovať. Každá z troch najbežnejších kategórií má odlišné silné stránky.
A séria polyesterových/epoxidových (hybridných) práškových náterov je často špecifikovaný, keď projekt potrebuje mechanickú odolnosť epoxidovej živice v kombinácii s lepšou odolnosťou voči poveternostným vplyvom, než môže poskytnúť epoxid samotný, bez prechodu na úplný polyesterový alebo super odolný systém na vonkajšie použitie. To z neho robí praktickú strednú možnosť pre diely, ktoré sú občas vystavené vonkajšiemu prostrediu, ale nie sú na stálom priamom slnečnom svetle.
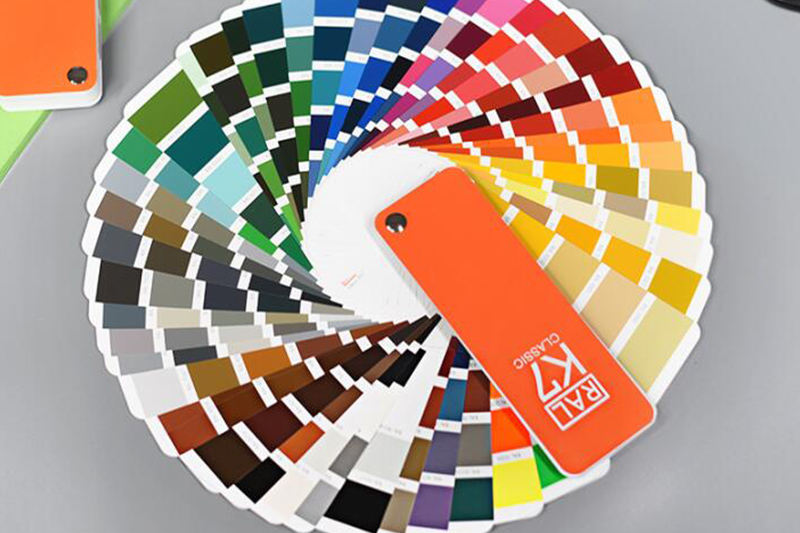
Keď špecifikácia vyžaduje všeobecný priemyselný hardvér, kryty spotrebičov alebo police, ktoré budú žiť vo vnútri alebo pod čiastočným krytom, hybridný systém často poskytuje najlepšiu rovnováhu medzi cenou, tvrdosťou filmu a pokrytím hrán v porovnaní s rovnou epoxidovou alebo rovnou polyesterovou alternatívou.
Ani jedna metóda nie je univerzálne lepšia. Správny hovor v a práškový náter alebo farba rozhodnutie závisí od objemu výroby, geometrie dielu, prostredia expozície a dostupného kapitálu.
| Scenár | Lepšie fit |
|---|---|
| Veľkoobjemové, opakovateľné kovové diely na pevnej linke | Práškové lakovanie |
| Komplexné zostavy so zapustenými alebo ťažko dostupnými oblasťami | Tekutá farba, ľahšie ovládateľná ručná tvorba filmu |
| Podklady citlivé na teplo, ktoré neznášajú vytvrdzovanie v rúre | Tekuté farby, možnosti vytvrdzovania pri okolitej teplote alebo pri nízkej teplote |
| Vonkajšie konštrukčné alebo architektonické prvky | Práškové lakovanie, particularly polyester or super durable systems |
| Nízka-volume custom or one-off finishing jobs | Tekutá farba, nižšie fixné náklady na nastavenie |
| Zariadenia uprednostňujúce minimálne emisie VOC | Práškové lakovanie |
A užitočné nátery, porovnávacia analýza nákladov by mala modelovať aspoň tri roky prevádzkových nákladov, nielen cenu za diel v prvý deň, pretože tieto dve metódy sa najjasnejšie rozchádzajú, keď sa údržba a prestoje započítajú do súčtu.
Nie vždy. Práškové lakovanie má tendenciu získať cenu pri vyšších objemoch výroby, keď sa investícia do pece a kabíny rozloží na mnoho častí. V prípade maloobjemových alebo veľmi nepravidelných dielov môže byť tekutá farba stále hospodárnejšia, pretože sa vyhýba pevným časom cyklu a ťažkým investičným zariadeniam.
Štandardné práškové lakovanie vyžaduje vodivý, uzemnený substrát pre krok elektrostatickej aplikácie a substrát, ktorý znesie teploty vytvrdzovania v peci, čo obmedzuje väčšinu konvenčných práškových procesov na kovové časti. Pre niektoré materiály citlivé na teplo existujú špecializované práškové formulácie s nízkym vytvrdzovaním, ale tekutá farba zostáva vo väčšej miere kompatibilná medzi typmi substrátov.
Tekutá farba vo všeobecnosti ponúka väčšiu flexibilitu pre zákazkové, malosériové alebo presne zhodné farby, pretože tónovanie je možné upraviť v mieste miešania. Zmeny farby práškového lakovania si zvyčajne vyžadujú prechod na inú vopred vyrobenú šaržu, čo uprednostňuje štandardné farebné cykly pred častým prispôsobením.
Odmasťovanie, odstraňovanie okují alebo hrdze a vhodný konverzný náter alebo krok leptania majú väčší význam pre dlhodobú priľnavosť a odolnosť proti korózii ako výber medzi práškom a kvapalinou. Vynechanie alebo unáhlená predbežná úprava je jednou z najčastejších príčin predčasného zlyhania povlaku pri oboch metódach.
Hybridné polyesterové a epoxidové práškové systémy môžu tolerovať obmedzené alebo nepriame vonkajšie vystavenie, ale vo všeobecnosti sa neodporúčajú na diely vystavené neustálemu priamemu slnečnému žiareniu, pretože epoxidová zložka je časom náchylnejšia na kriedovanie UV žiarením. Pre trvalé vonkajšie použitie je zvyčajne lepšou dlhodobou voľbou rovný polyester alebo super odolný polyesterový systém.


Autorské práva © Zhejiang Huacai Advanced Material CO., LTD. Všetky práva vyhradené. Výrobcovia práškových farieb

 中文简体
 Angličtina